
 中文简体

So passen Sie eine automatische Konservenmaschine an Ihre Metallverpackungsmaterialien an
Sep 11, 2026
An einem typischen Produktionstag stoppte um 9:00 Uhr eine Dosenlinie mit einer Leistung von 380 Dosen pro Minute, weil der zweiteilige Dosenkörperstahl plötzlich eine Dickenabweichung von 0,02 mm aufwies. Der Einmachautomat war nicht das Teil, das kaputt ging. Das Material lag außerhalb der Spanntoleranz der Maschine. Das Ergebnis war eine Ausfallzeit von 40 Minuten und 1.900 aussortierte Granaten, bevor der Bediener die Parameter zurücksetzte.
Die Schlussfolgerung ist einfach: Eine automatische Konservenmaschine leistet nur dann so gut, wenn die Material- und Prozessausrichtung um sie herum erfolgt. Wenn Sie eine Maschine bewerten, besteht Ihre erste Aufgabe nicht darin, Geschwindigkeitswerte zu vergleichen. Ihre erste Aufgabe besteht darin, zu definieren, wie Ihr Metallmaterial, Ihre Beschichtung und Ihre Toleranzen mit dieser Maschine interagieren.
Wovon hängt die Leistung einer automatischen Konservenmaschine wirklich ab?
Eine automatische Dosenmaschine in einer Metallverpackungsumgebung übernimmt drei Hauptfunktionen: Formen, Verbinden und Verschließen. Bei dreiteiligen Dosen führt die Maschine ein gewalztes Blech oder eine Spule aus Dosenkörperstahl zu, formt den Dosenkörper, schweißt die Seitennaht und flanscht beide Enden. Bei zweiteiligen Dosen zieht die Maschine einen Becher aus einem beschichteten Coil und presst ihn dann in Form. Das Vorschubsystem, die Werkzeuge und die Sensoren der Maschine sind auf Maßangaben ausgelegt.
Das heißt, die tatsächliche Leistung hängt davon ab, wie genau Ihr Material zum Designfenster der Maschine passt. Wenn das Stahlband zu hart ist, können die Formrollen durchrutschen. Wenn die Beschichtung zu dick ist, muss die Schweißtemperatur angepasst werden. Wenn die Oberfläche eine bestimmte Druckregistrierung aufweist, muss das Bildverarbeitungssystem der Maschine diese konsistent erkennen können.
Bei einer dreiteiligen Anlage handelt es sich bei dem Material meist um ein beschichtetes Blech oder Coil, das auf Länge geschnitten wird. Der Konservenautomat formt dann den Körperzylinder und verschweißt die Naht. Die Schweißnaht ist der empfindlichste Teil. Eine geringfügige Variation der Zinnschichtdicke kann den Schweißstrombedarf um 3–5 Prozent ändern, was den Bediener dazu zwingt, die Maschine anzupassen. Wenn die Einstellung viele Male pro Schicht wiederholt wird, sinkt die effektive Gesamtleistung der Maschine schneller, als die Nennleistung auf dem Typenschild vermuten lässt.
In der Praxis erkennen die meisten Verpackungshersteller diese Probleme viel später als erwartet. Eine Linie, auf der ein Dosenkörper aus einfarbigem Stahl verwendet wurde, scheint in Ordnung zu sein, bis Sie auf eine mehrfarbig bedruckte Spule umsteigen. Die Positionssensoren des Konservenautomaten erkennen ein dunkleres oder helleres Substrat als unterschiedlichen Bezugspunkt und jeder weitere Arbeitsgang verschiebt sich. Hier wird die Wahl des Dosenkörperstahls zu einer Frage der Maschinenauswahl und nicht nur zu einer Kauffrage.
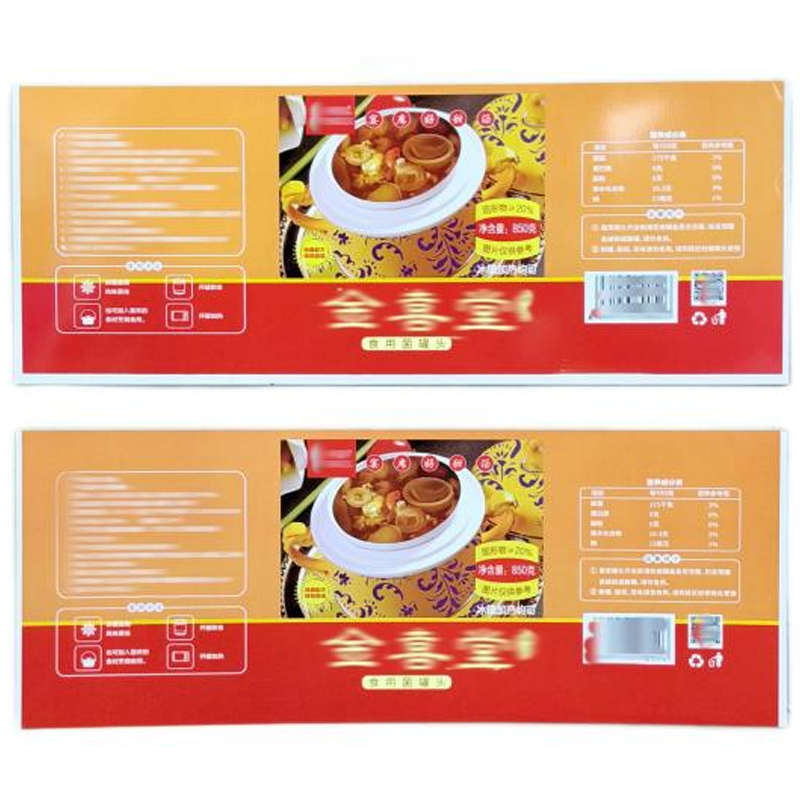 Mehrfarbig bedruckter dreiteiliger Dosenkörper aus Stahl für die Verpackung Dieses Weißblech oder laminierte Stahlblech bietet Mehrfarbendruck mit einer Zinnbeschichtung von 1,1 bis 11,2 g/m² und einer Dickentoleranz von ±0,01 mm. Seine gleichmäßige Oberfläche trägt dazu bei, eine Fehlausrichtung des Sensors in automatischen Dosenlinien zu verhindern. Produkt anzeigen →
Wir werden weiter unten auf die Toleranzdimension eingehen.
Materialtoleranz: der stille Treiber für die Effizienz automatischer Dosenmaschinen
Beim Vergleich automatischer Dosenmaschinen werden in der Fachliteratur häufig Zykluszeiten und Umrüstfunktionen hervorgehoben. Die kostspieligsten Ausfälle werden jedoch in der Regel durch Materialtoleranzabweichungen verursacht. Wenn ein Lieferant beispielsweise ein Weißblech-Coil mit 0,29 mm statt der angegebenen 0,28 mm liefert, kann es sein, dass die Karosserieformstation es trotzdem verarbeitet. Wenn jedoch die Dicke entlang derselben Spule variiert, wird der Schweißstrom instabil. Die Maschine beginnt, schwache Nähte zu produzieren, und das Qualitätskontrollteam kann nicht isolieren, ob das Problem an der Maschine, der Spule oder dem Bediener liegt.
Die folgende Tabelle zeigt typische Toleranzerwartungen für Materialien, die in einer modernen automatischen Dosenmaschine verwendet werden.
| Materialparameter | Typisches Arbeitsfenster | Auswirkung bei Überschreitung |
|---|---|---|
| Dicke | 0,18–0,30 mm | Zufuhrstaus und inkonsistente Schweißnähte |
| Beschichtungsgewicht | 2,8–5,6 g/m2 | Schlechte Korrosionsbeständigkeit oder Abblättern |
| Härte | 52–62 HRC | Rückfederung und Verformung des Dosenkörpers |
Das Beschichtungsgewicht ist eine weitere Variable, die sich auf die Siegelung und das Seitennahtschweißen auswirkt. Für ein Lebensmittelprodukt mit kurzer Haltbarkeit kann eine Beschichtung mit 2,8 g/m² akzeptabel sein. Bei einem aggressiven Lebensmittelprodukt wie Tomaten wird die Eisenauflösungsrate zu einem Problem. Ein Dosenautomat, der auf ein Beschichtungsgewicht eingestellt ist, passt sich ohne Umstellung nicht automatisch an ein anderes an. Dies ist eine häufige Ursache für versteckte Ausfallzeiten.
Für den Deckel gilt das gleiche Prinzip. Ein EOE-Material, das mit einem leichten Grat geschnitten ist, hat möglicherweise keine Auswirkungen auf eine langsame manuelle Linie, aber eine automatische Dosenmaschine mit 600 Dosen pro Minute erkennt diesen Grat als Zuführfehler. Die Folge ist ein falscher Stau oder ein beschädigter Deckel. Deshalb ist die Auswahl eines zuverlässigen EOE-Materials ebenso wichtig wie die Auswahl der Maschinenmarke.
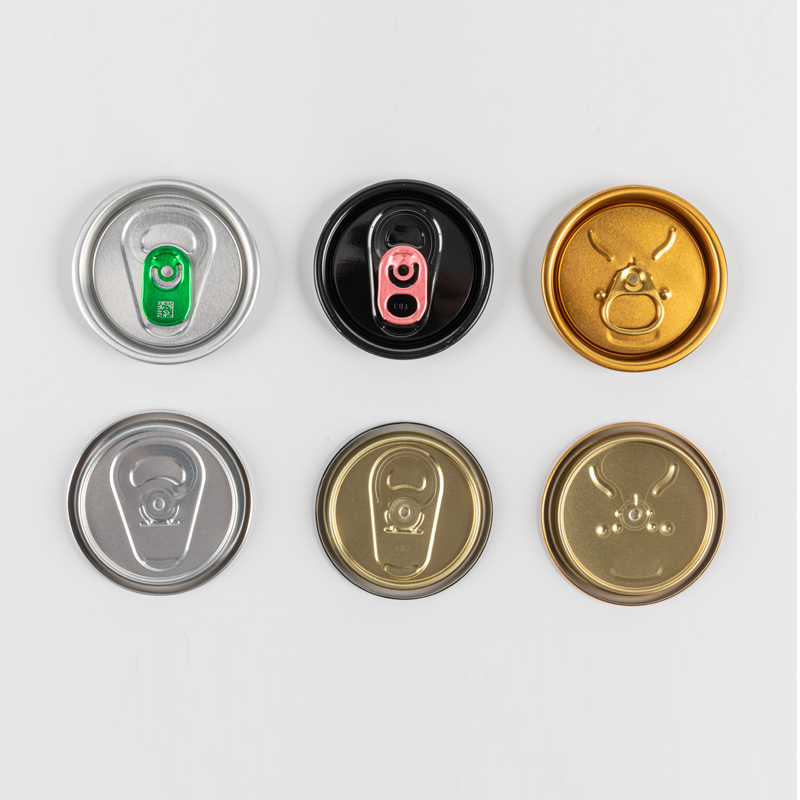 EOE-Getränkevorrat mit anpassbarer Beschichtung und Endtypen Dieser für Saft und Bier geeignete EOE-Vorrat unterstützt mehrere Endtypen und Anpassungsoptionen. Ein sauberer Schnitt reduziert falsche Papierstaus und beschädigte Deckel bei Hochgeschwindigkeits-Konservenvorgängen. Produkt anzeigen →
Durch die Festlegung von Toleranzen verringern Sie das Risiko dieser kleinen, aber teuren Unterbrechungen.
Wählen Sie eine automatische Konservenmaschine für Ihren Produktmix
Ihr Produktmix bestimmt, welche Maschinenfunktionen tatsächlich wichtig sind. Eine Anlage, die nur zweiteilige Getränkedosen herstellt, hat andere Anforderungen als eine Anlage, die viele kleine Serien dreiteiliger Lebensmitteldosen herstellt.
- Zweiteilige Linien: hohe Geschwindigkeit, geringer Materialverbrauch, aber eingeschränkte Flexibilität der Körperform.
- Dreiteilige Linien: können unterschiedliche Durchmesser und Höhen aufweisen, das Seitennahtschweißen erfordert jedoch präzises Material und eine präzise Beschichtung.
- Mehrfarbig bedruckte Körper: erfordern, dass das Registrierungssystem der automatischen Dosenmaschine mit der gedruckten Rapportlänge kompatibel ist.
Da die Druck- und Beschichtungsschichten aufgetragen werden, bevor die Dose geformt wird, hängt die Leistung der Maschine von der Qualität dieser Beschichtung ab. Eine gleichmäßige Beschichtung entsteht auf a Bandbeschichtungsanlage reduziert Reibungsschwankungen und verbessert die Schweißkonsistenz.
Über das Material hinaus muss auch die Ausrüstung selbst zur geplanten Liniengeschwindigkeit und zukünftigen Erweiterung passen. Eine leichte Maschine kann 150 Dosen pro Minute verarbeiten, während eine schwere Linie mehr als 800 Dosen pro Minute verarbeiten kann. Die Entscheidung sollte auf Ihrem tatsächlichen Jahresvolumen und nicht auf der maximalen theoretischen Geschwindigkeit der Maschine basieren.
Geschwindigkeit ist kein neutraler Parameter. Wenn Sie die Liniengeschwindigkeit auf über 500 Dosen pro Minute erhöhen, wird die Bogenzuführung dynamischer. Die Bandspannung, die Vakuumsauger und die Formpressen müssen in einem schnelleren Rhythmus arbeiten. Wenn Ihr Dosenkörperstahl eine gleichmäßige Härte und eine stabile Beschichtung aufweist, ist diese hohe Geschwindigkeit möglich. Wenn das Material geringfügige Abweichungen aufweist, produziert die Maschine entweder mehr Ausschuss oder Sie müssen sie verlangsamen, um die Qualität aufrechtzuerhalten. Daher wird die tatsächliche Geschwindigkeit, die Sie erhalten, durch die Qualität Ihres Eingabematerials begrenzt.
 Geräteunterstützung für die Stabilität der Dosenlinie Dieses Ausrüstungsunternehmen bietet Maschinen und Branchenkenntnisse. Mit einheitlichen Eingabematerialien halten ihre Systeme die Leistung auch bei höheren Geschwindigkeiten aufrecht, reduzieren Ausschuss und sorgen für einen vorhersehbaren Betrieb. Produkt anzeigen →
Wenn Sie die richtige Beschichtung, den richtigen Dosenkörperstahl und die richtige Ausrüstung kombinieren, erhalten Sie ein System, das vorhersehbar läuft.
Umstellung und Wartung: Wo versteckte Kosten auftauchen
Umstellungen sind nach Ausfällen die zweitgrößte Quelle für Produktionsausfälle. Bei einer automatischen Dosenmaschine umfasst die Umrüstung den Austausch der Formwerkzeuge, das Zurücksetzen der Nahtschweißparameter und das Laden eines neuen Coils. Wenn Ihre Linie mehrere Produktgrößen verarbeitet, müssen Sie abschätzen, wie viele Minuten jeder Wechsel dauert.
- Entfernen und reinigen Sie die Formstempel; Die Gesamtzeit kann auf älteren Maschinen 20 Minuten überschreiten.
- Stellen Sie das Schweißgerät auf die neue Stahldicke ein. ein erfahrener Bediener benötigt 10-15 Minuten.
- Führen Sie die neue Spule ein und registrieren Sie sie. Dies kann weitere 5 Minuten dauern.
Diese Zeiten werden zu Budgetposten. Eine Maschine mit Schnellwechselwerkzeugen kann im Vorfeld 15 Prozent mehr kosten, aber über ein Jahr hinweg mehr Arbeitsaufwand einsparen. Die gleiche Logik gilt für Qualitätsprüfungen. Eine strenge Qualitätskontrollprozess in Ihrer Materialeingangskontrolle verhindert viele dieser Umstellungsüberraschungen.
Bei der Wartung geht es nicht nur um Schmierung oder Riemenwechsel. Bei einer automatischen Dosenmaschine, die mit einem falsch ausgerichteten Former läuft, verschleißen die Matrizen allmählich. Dieser Verschleiß zeigt sich als Maßabweichung der Dosen, und das Qualitätsteam wird feststellen, dass immer mehr Dosen die Mikrometerprüfung nicht bestehen. Wenn Sie über einen robusten Materialinspektionsprozess verfügen, können Sie jederzeit zwischen Matrizenverschleiß und eingehenden Materialschwankungen unterscheiden. Ohne sie ersetzt das Wartungsteam möglicherweise einwandfreie Werkzeuge.
Eine einfache Möglichkeit, Investitionen in automatische Konservenmaschinen zu bewerten
Die Bewertung einer automatischen Konservenmaschine sollte mit Ihrer Materialspezifikation beginnen, nicht mit der Maschinenbroschüre. Notieren Sie den tatsächlichen Dickenbereich, das Beschichtungsgewicht und die Oberflächenbeschaffenheit für jedes Produkt, das Sie verwenden möchten. Bitten Sie dann den Ausrüstungslieferanten um den Nachweis, dass die Zuführ-, Form- und Erfassungssysteme der Maschine mit Ihren bestehenden eingehenden Spulentoleranzen zurechtkommen.
Wenn Sie einen Ausrüstungslieferanten einladen, bitten Sie ihn, eine Probe Ihres Materials mitzubringen, oder bitten Sie ihn, einen Test auf seiner eigenen Maschine durchzuführen. Der Test sollte drei Fälle umfassen: Ihr durchschnittliches Material, Ihre engste Toleranz und die Worst-Case-Spule, die Sie von Ihrem aktuellen Lieferanten erhalten. Wenn die Maschine in allen drei Fällen akzeptable Dosen produzieren kann, verfügt sie über eine echte Betriebsmarge. Wenn sie nur durchschnittliches Material verarbeiten kann, kaufen Sie eine Maschine, die bei normalen Produktionsschwankungen ausfällt.
Eine automatische Konservenmaschine ist nur so stabil wie der schwächste Eingang in der Linie. Wenn Ihr Lieferant mit Ihren aktuellen Materialien eine stabile Leistung nachweisen kann, haben Sie einen zuverlässigen Partner gefunden. Wenn sie die Leistung nur mit ihrem eigenen Referenzmaterial nachweisen können, nehmen Sie ein technisches Risiko auf sich, das später in Ihrem Produktionsbericht auftauchen wird.
Beginnen Sie mit dem, was Sie tatsächlich verarbeiten, und die maschinelle Entscheidung wird viel einfacher.


- Address: Nr. 11 Zhenxing Road, Wirtschafts- und Technologieentwicklungsgebiet Hangzhou Bay Shangyu, Zhejiang, China
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

